Блочный тепловой пункт (БТП) или поэлементный ИТП
Когда мы проектируем тепловой узел для новостройки или заходим на модернизацию старого подвала, перед нами сразу встает выбор. Заказать заводской блочный тепловой пункт или собрать ИТП по месту из отдельных комплектующих. Обе схемы решают одни и те же задачи по учету тепла и регулированию контуров, но на самой стройплощадке они ведут себя совершенно по-разному.
Я не раз видел на приемке, к чему приводит промах на стадии рабочей документации. Свежеокрашенная стальная рама банально застревает в узком подвальном проеме, сдирая краску о бетонный косяк. Или монтажники месяцами не могут подружить гидравлику со шкафом автоматики, потому что каждый подрядчик кивает на соседа.
В чём принципиальная разница между заводским БТП и сборкой ИТП на объекте
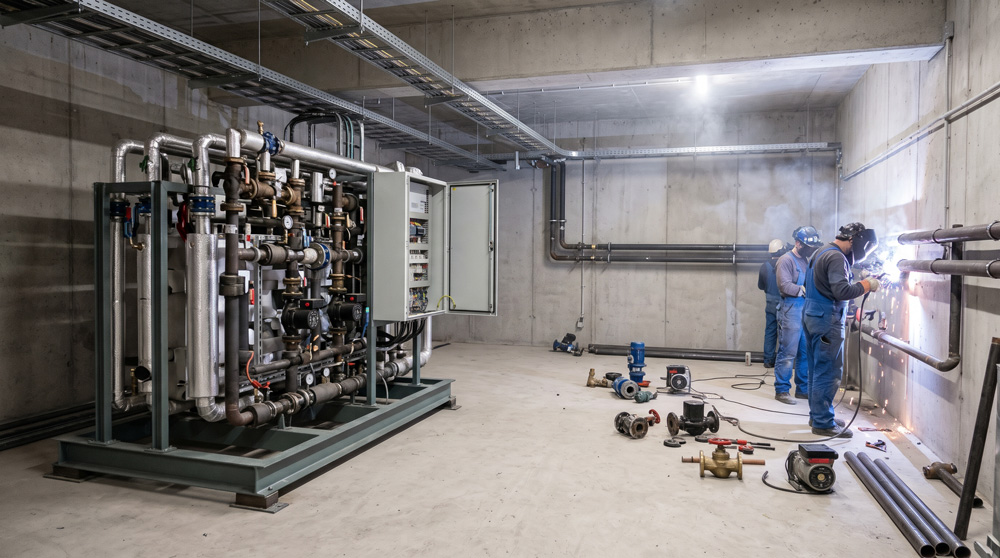
Поэлементный ИТП приезжает на объект буквально горой железа. Подрядчик сгружает в подвал россыпь задвижек, пластинчатые теплообменники, насосы, сетчатые фильтры и отрезки труб, а затем начинает варить коллекторы прямо в сыром помещении. Здесь все держится на руках конкретной бригады и на том, насколько удобно сварщику подлезть с электродом в дальний угол. Если шов потечет или датчик врежут не туда, искать виноватого вы будете долго.
Заводской БТП работает иначе. Инженеры проектируют единую или секционную раму под ваши параметры, а сборщики монтируют всю обвязку в теплом светлом цеху. Там же металл опрессовывают на стенде, покрывают порошковой краской и заранее стыкуют со шкафом управления. На площадке вам остается только завести блоки на фундамент, стянуть фланцы перемычек и подать питание.
Главный плюс такого подхода кроется в единой ответственности. При россыпной сборке риски размазываются между проектировщиком, поставщиками арматуры и монтажниками. В случае с БТП за то, чтобы гидравлика и контроллер работали как единый организм, отвечает сам завод.
Что проверить до выбора схемы
Затык с блочной компоновкой почти никогда не прячется в тепловых расчетах. Обычно все упирается в голый бетон и тесные коридоры, особенно когда мы меняем старый элеваторный узел в жилом доме или старом цеху. Прежде чем подписывать спецификацию, я всегда советую пройти весь путь будущего груза с рулеткой в руках.
Начните с дверных проемов, лестничных маршей и крутых поворотов подвала. Цельная рама не согнется на лестничной клетке. Если габариты не проходят, придется либо закладывать в смету разборку кирпичной кладки, либо просить завод разбить установку на отдельные модули под ввод, отопление и ГВС, которые вы потом скрутите фланцами уже внутри.
Дальше посмотрите вверх и оцените высоту потолков по СП 41-101-95. В низких подвалах вертикальные коллекторы упираются в перекрытия, а до верхних манометров и кранов потом не дотянуться без стремянки. К тому же вокруг компактной рамы нужно оставить воздух для обслуживания. Подумайте заранее, куда вы будете выдвигать пакеты пластин при промывке теплообменника, как вытащите ротор насоса и выкрутите сетку из грязевика.
Не забудьте и про соседей по подвалу. Рядом с тепловым пунктом часто ютится водомерный узел холодной воды, и инспекторы ТСО с водоканалом очень ревниво следят за разграничением своих зон. Если подвал похож на лабиринт с низкими балками и колоннами, где ни одна стандартная рама не встанет без потери доступа к арматуре, лучше не мучиться. В таких катакомбах поэлементный монтаж по месту выручает куда лучше.
Почему ошибки расчёта проявляются уже при запуске
Заводская табличка на раме еще не гарантирует тихую работу системы. Если в опросном листе промахнулись с реальным перепадом давления в наружной теплосети, проблемы вылезут в первую же минуту после открытия задвижек. При избыточном напоре на вводе регулирующие клапаны вынуждены работать почти закрытыми, на самой грани хода штока.
Подойдите к такому узлу и приложите ладонь к трубе. Вы сразу почувствуете мелкую высокочастотную дрожь и услышите противный металлический свист. Это дросселируется поток, разбивая седло и плунжер клапана за один-два сезона, а температура в контуре начинает скакать.
Многие пытаются погасить этот лишний напор дешевой дроссельной шайбой прямо на вводе. Но шайба работает только на одном расчетном расходе. Как только осенью или весной погодозависимая автоматика прикрывает клапаны и расход падает, сопротивление шайбы резко проседает. Весь избыточный перепад теплосети снова обрушивается на регулирующую арматуру, и система идет вразнос.
Здесь нужен полноценный регулятор перепада давления. Он сам меняет проходное сечение и держит стабильный перепад, как бы ни гуляло давление в наружной магистрали. И заложить этот РПД нужно строго до запуска БТП в цех, ведь врезать его на месте в уже опрессованную и окрашенную заводскую раму болгаркой и сваркой — значит убить весь смысл блочной поставки.
Что проверять при заказе блочного теплового пункта
Чтобы заводская сборка действительно сэкономила вам нервы на монтаже, загляните в производственный цикл поставщика еще до оплаты счета. Хороший изготовитель никогда не лепит типовую раму вслепую, а сначала выпускает конструкторскую документацию строго под ваши температурные графики, напоры и чертежи подвала.
Обязательно уточните, как на заводе проверяют швы и защищают металл. Все коллекторы и трубные узлы должны пройти гидравлическую опрессовку на стенде с живыми актами испытаний еще до погрузки в фуру. В сыром подвале на холодных трубах постоянно выпадает конденсат, поэтому обычная грунтовка облезет через год, а вот качественная порошковая окраска после дробеструйной подготовки держит удар годами.
Отдельно проверьте, где собирают автоматику. Настоящая заводская готовность подразумевает, что шкаф управления уже повесили на раму, датчики расключили, а приводы клапанов прозвонили и проверили под напряжением в цеху. Именно по такому замкнутому циклу выпускают блочные тепловые пункты, насосные станции и теплообменники на российской площадке waterhit.ru, где конструкторский отдел, сварочный участок, линия порошковой окраски и сборка шкафов автоматики работают под одной крышей. Когда за все отвечает один заводской контур, при приемке на объекте остается минимум слесарной возни.
Когда выбрать БТП, а когда — поэлементный ИТП
В итоге решение всегда рождается на стыке геометрии вашего подвала, сроков сдачи объекта и готовности исходных данных от теплосетей.
| Критерий оценки | Блочный тепловой пункт (БТП) | Поэлементный («россыпной») ИТП |
|---|---|---|
| Условия заноса оборудования | Требует проверки габаритов дверных и монтажных проёмов; при узких проходах необходимо деление на отдельные рамы | Заносится отдельными узлами и трубами через любые стандартные проёмы без ограничений |
| Геометрия помещения | Оптимален для помещений правильной формы с достаточной высотой и свободными зонами обслуживания | Гибко адаптируется к сложным подвалам с нишами, колоннами и низкими перекрытиями |
| Контроль сварки и опрессовки | Выполняется в цеховых условиях на испытательном стенде до отгрузки на объект | Зависит от квалификации бригады на объекте; испытания проводятся после завершения монтажа |
| Сроки монтажа на площадке | Минимальный объём сварочных работ на объекте: установка рам на фундамент и обвязка межблочных соединений | Полный цикл заготовительных, сварочных, изоляционных и электромонтажных работ по месту |
| Увязка со шкафом автоматизации | Шкаф управления собирается и проверяется в связке с оборудованием на заводе | Монтаж кабельных трасс, расключение датчиков и наладка выполняются подрядчиком на объекте |
| Возможность корректировок по месту | Изменение схемы после изготовления затруднено; требуются точные исходные данные до запуска в производство | Допускает оперативную корректировку трассировки трубопроводов при расхождении с фактическими размерами |
Если вы строите новое здание или реконструируете просторный тепловой пункт с нормальными дверными проемами и понятными техусловиями от ТСО, смело берите заводской БТП. Вы получите предсказуемую цеховую опрессовку, аккуратную автоматику и быстрый запуск без авральной сварки в подвале. Ну а если вам досталось тесное подземелье с кривыми стенами, узкими лазами и кучей сюрпризов после демонтажа старых труб, выручит только поэлементный ИТП, который монтажники смогут гибко вписать в каждый свободный угол.