Практический разбор ошибок при заказе трубного проката
Трубный прокат на складе часто выглядит обманчиво монолитным и надежным, но металл не прощает небрежного отношения к документам и расчетам. Когда снабженец торопится закрыть позицию подешевле, а проектировщик ленится лишний раз заглянуть в чертежи, на стройплощадке неизбежно начинается суета с треснувшими швами и кривыми фланцами. Если сразу не увязать реальное давление в магистрали с поведением конкретной марки стали на морозе, переделка узлов очень быстро съест всю мнимую экономию.
Навигация по сортаменту: классификация и назначение труб
В цеховой практике труба никогда не бывает просто полой заготовкой круглой или квадратной формы. Бесшовный прокат ценят там, где малейшая протечка грозит экологической катастрофой или пожаром. Отсутствие шва позволяет стенке держать колоссальные гидравлические удары в нефтегазовых контурах и энергетических котлах, хотя платить за такую надежность приходится заметно больше.
Для привычных городских сетей отопления или стандартных ферм перекрытия вполне хватает прямошовных электросварных вариантов из каталога труб. Они ощутимо легче для бюджета проекта и при нормальном проваре шва спокойно держат расчетные нагрузки. Профильные же сечения выбирают ради жесткости каркаса, ведь прямоугольная труба великолепно сопротивляется изгибу там, где круглая давно бы повела всю геометрию пролета.
Типичные инженерные ошибки при закупке трубного проката
Ошибки на этапе комплектации почти всегда упираются в слепую веру в паспортные данные и банальное желание сберечь смету.
Игнорирование метода производства и ударной вязкости стали
Сварной шов в контуре с постоянной вибрацией и скачками давления непременно устанет. Рано или поздно околошовная зона покроется микротрещинами, и трубу просто разорвет вдоль оси. Другая беда кроется в морозах. Попробуйте ударить кувалдой по обычной углеродистой стали марки Ст3сп при тридцати градусах ниже нуля, и металл расколется подобно сухому стеклу. Для северных строек и промороженных грунтов требуется вязкая низколегированная сталь вроде 09Г2С, иначе авария останется лишь вопросом времени.
Выбор профиля без учета механической металлообработки
Если токарю привозят тонкостенную трубу без предварительной термообработки, точная деталь из нее вряд ли получится. Резец снимает поверхностный слой, внутренние остаточные напряжения мгновенно освобождаются, и заготовку выгибает банальным бананом прямо в патроне станка. Без грамотного отжига или нормализации металла в печи добиться идеальной соосности посадочных мест под подшипники попросту невозможно.
Закупка без сопоставления фактических и номинальных допусков
Труба с овальным торцом превращает работу сварщика в сплошное мучение. Собрать стык с перекосом кромок в пару миллиметров — значит гарантированно получить внутри трубы уступ, о который годами будет биться поток жидкости. В этой турбулентной зоне сразу начинается кавитационный износ, защитная пленка смывается, и новенький трубопровод сгнивает изнутри буквально за несколько сезонов.
Инструментальный контроль и входная дефектовка на складе
Бумажный сертификат с красивыми печатями защитит снабженца перед бухгалтерией, но аварии на объекте он не предотвратит. Входной контроль партии требует внимательных глаз и точных приборов, начиная от визуального поиска раковин, волосовин и трещин, проходя через скрупулезные промеры геометрии и заканчивая динамической проверкой сопрягаемых деталей.
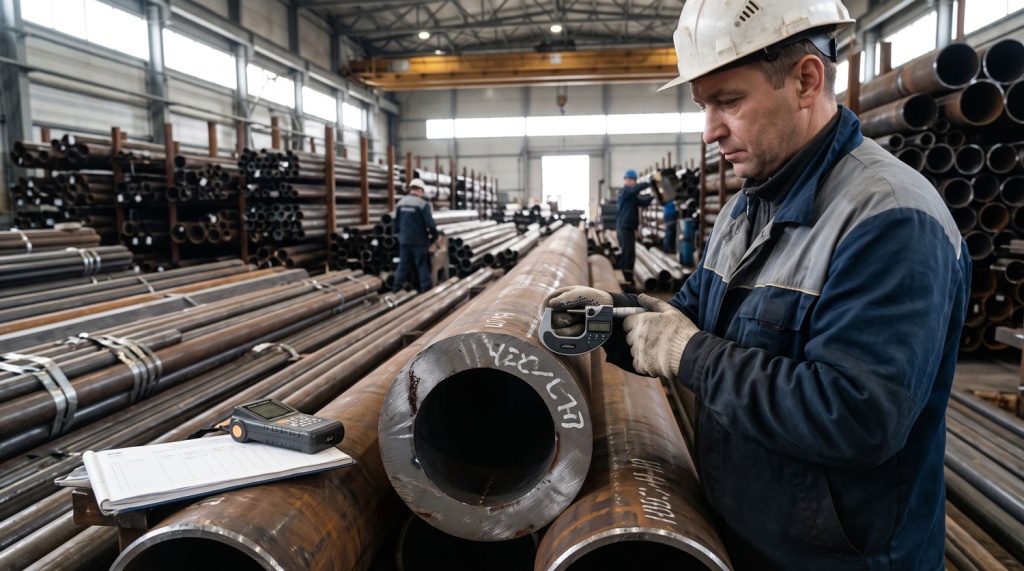
Настоящая дефектовка начинается с холодного микрометра в руках контролера. Замерять толщину стенки и наружный диаметр приходится минимум в четырех точках по окружности каждого среза, методично выискивая скрытую конусность и эллипсность еще до того, как хлыст разрежут на заготовки.
Если трубе предстоит вращаться в роли роторного вала или служить гильзой гидроцилиндра, ее поведение проверяют на вибростенде по ГОСТ ИСО 10816-1. Любая поводка оси или скрытая раковина внутри тела заготовки немедленно отзывается паразитным биением и тяжелым гулом привода.
Когда виброскорость ротора переваливает за скромную отметку в 1.12 миллиметра в секунду, узел уже нельзя ставить в ответственный агрегат. Неоднородная плотность проката или едва заметная кривизна быстро разобьют посадочные гнезда и сотрут дорогие подшипники в металлическую пыль.
Алгоритм выбора проката под конкретные производственные задачи
Грамотный заказ начинается с честной оценки рабочей среды, где учитывают не только статическое давление, но и едкую химию транспортируемого состава вместе с перепадами температур за окном. Затем проектировщик садится за гидравлический расчет проходного сечения, чтобы поток шел ровно и плавно, без лишних завихрений на сужениях. Следом оценивают свариваемость сплава и решают, понадобится ли греть кромки газовой горелкой перед проходом корня шва. Финальную точку ставят в жестком техническом задании поставщику, куда отдельным приложением вписывают строгие допуски по кривизне метра погонажа и допустимой овальности торцов.